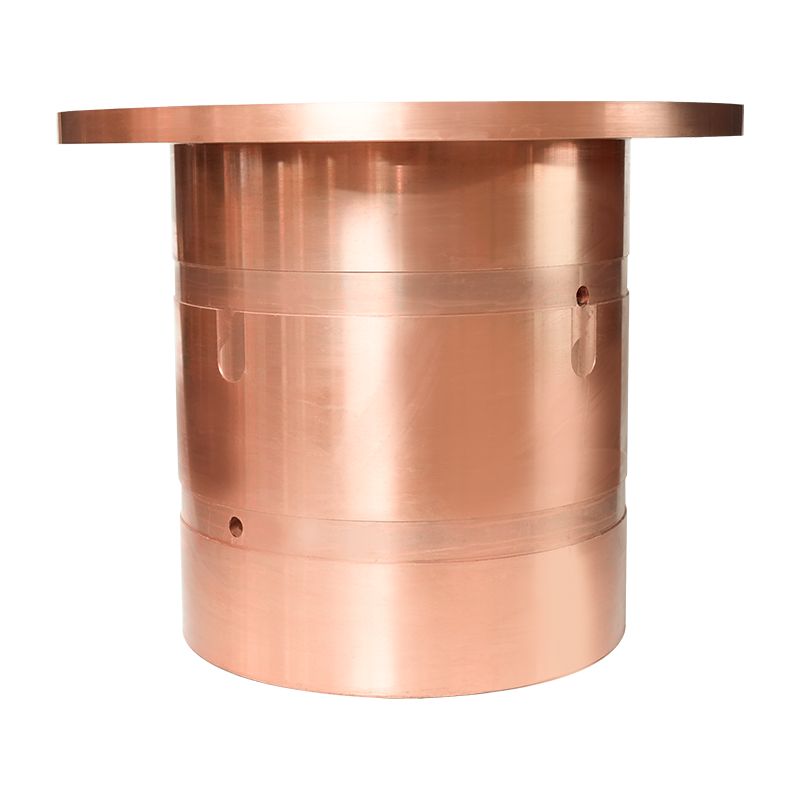
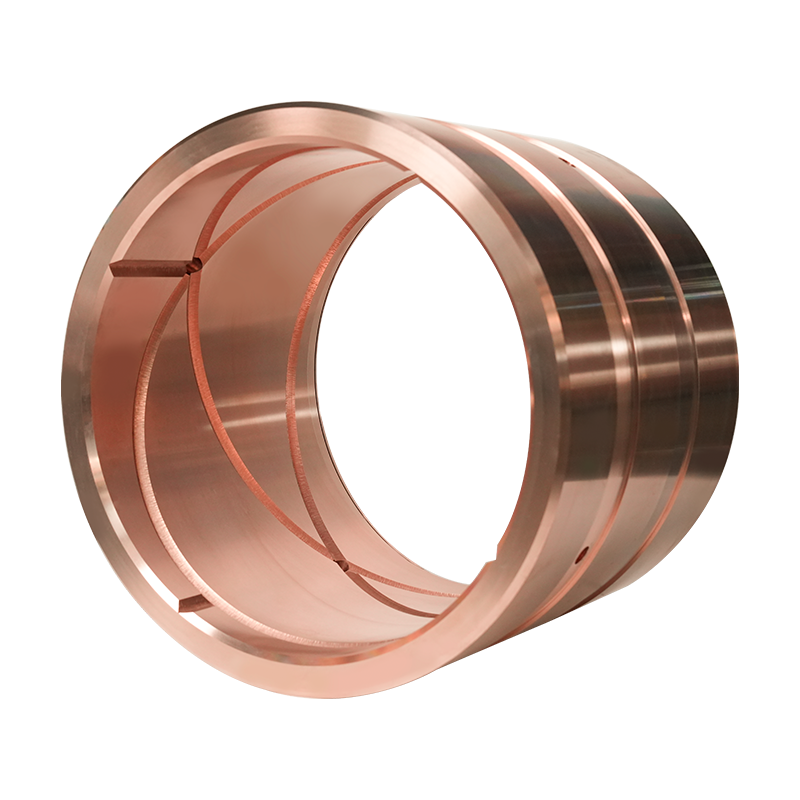
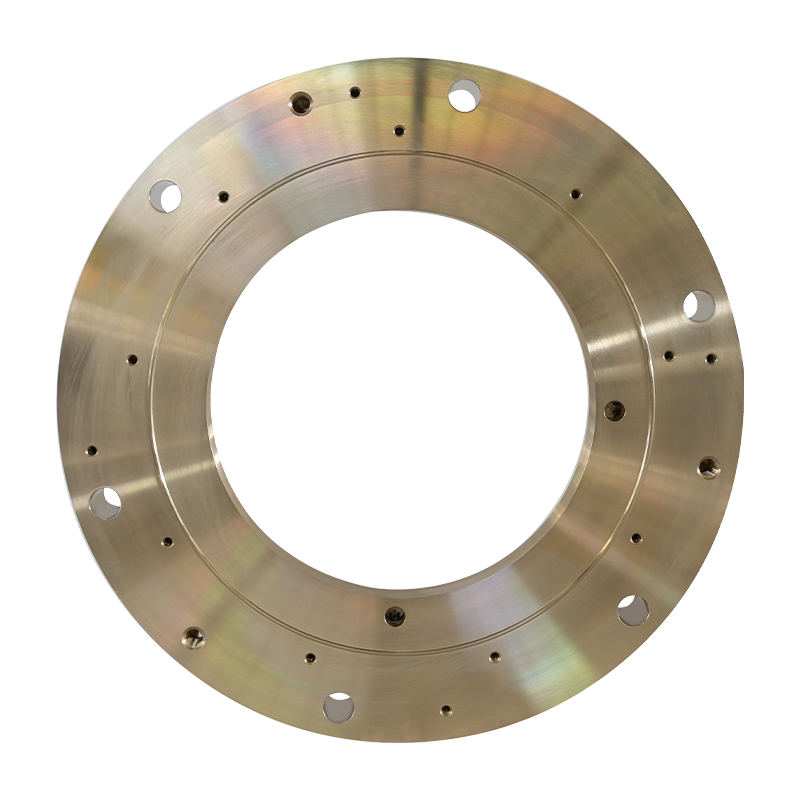
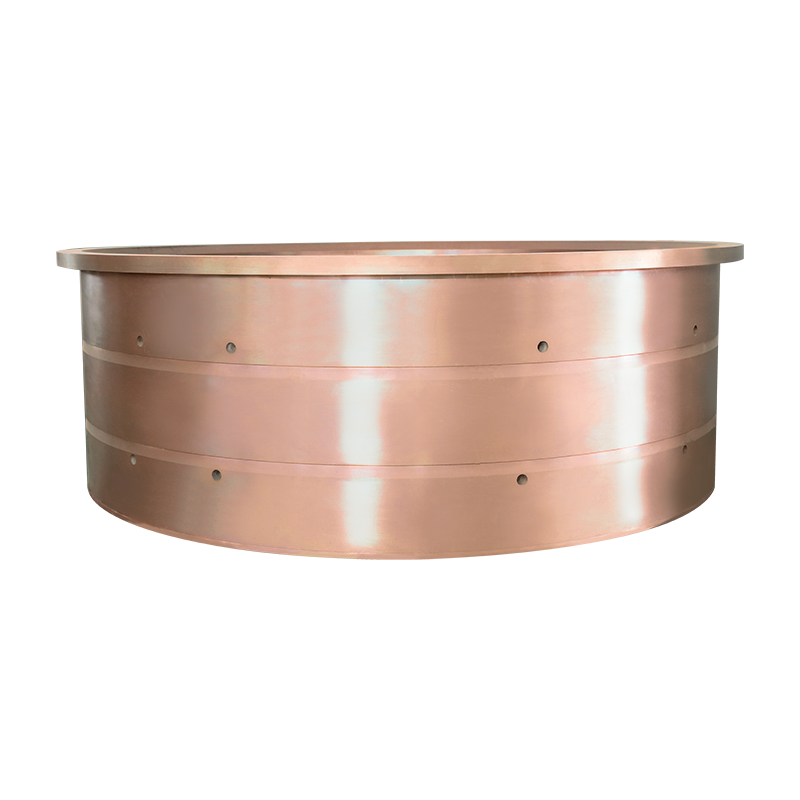
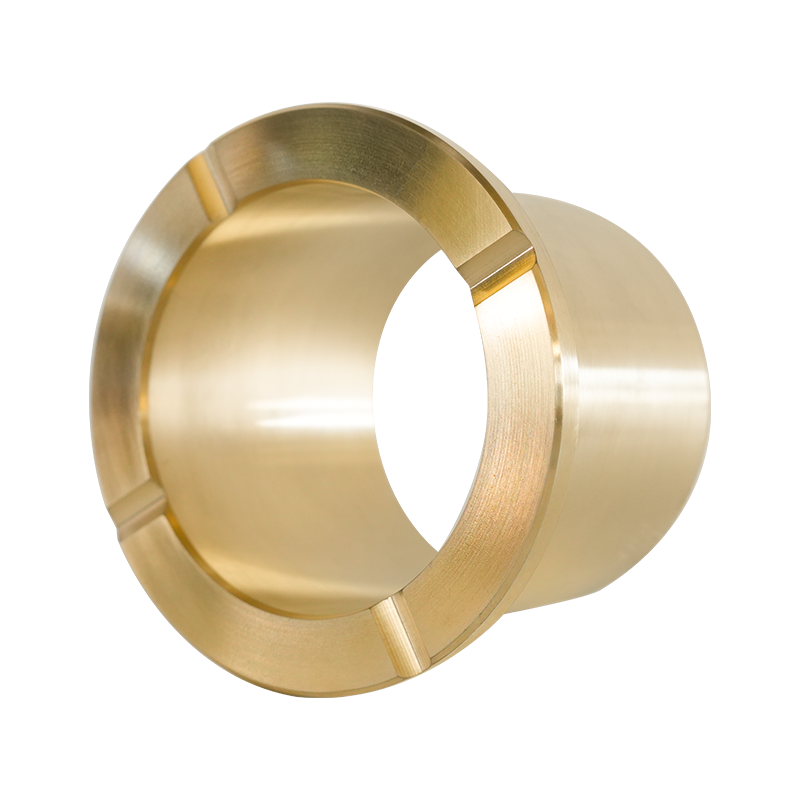
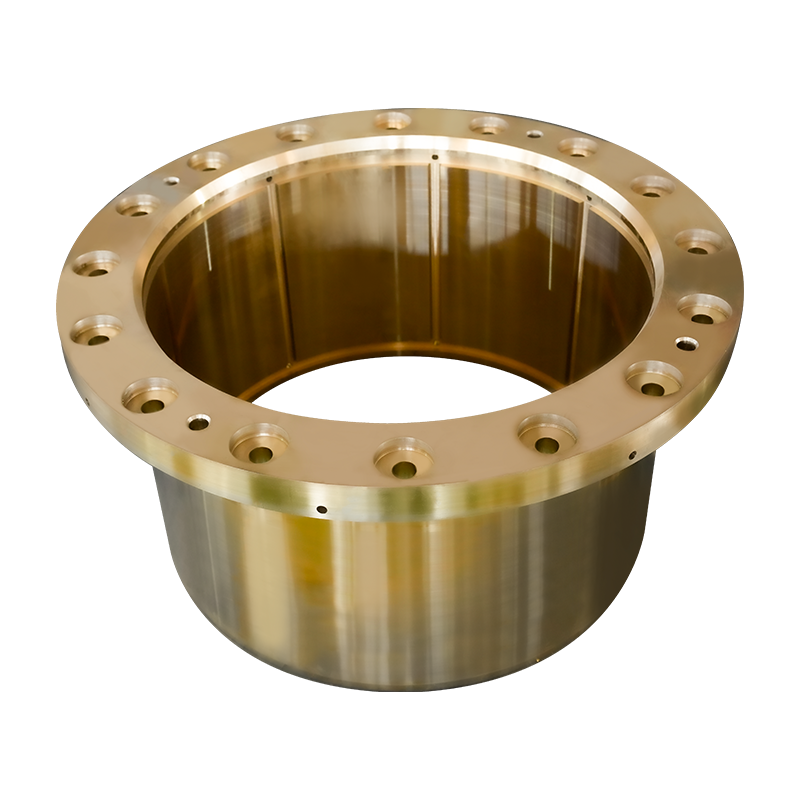
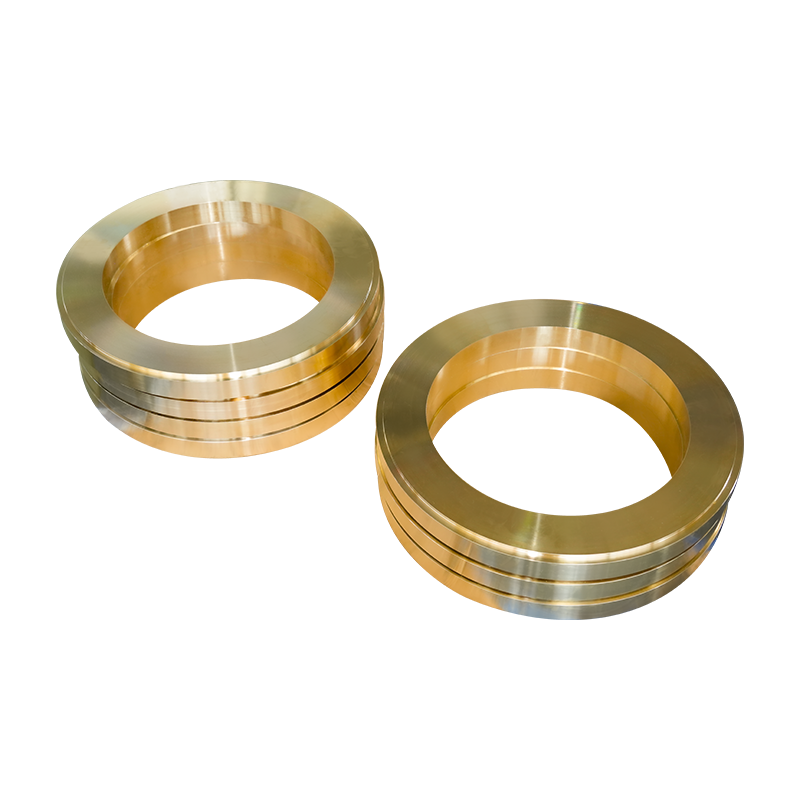
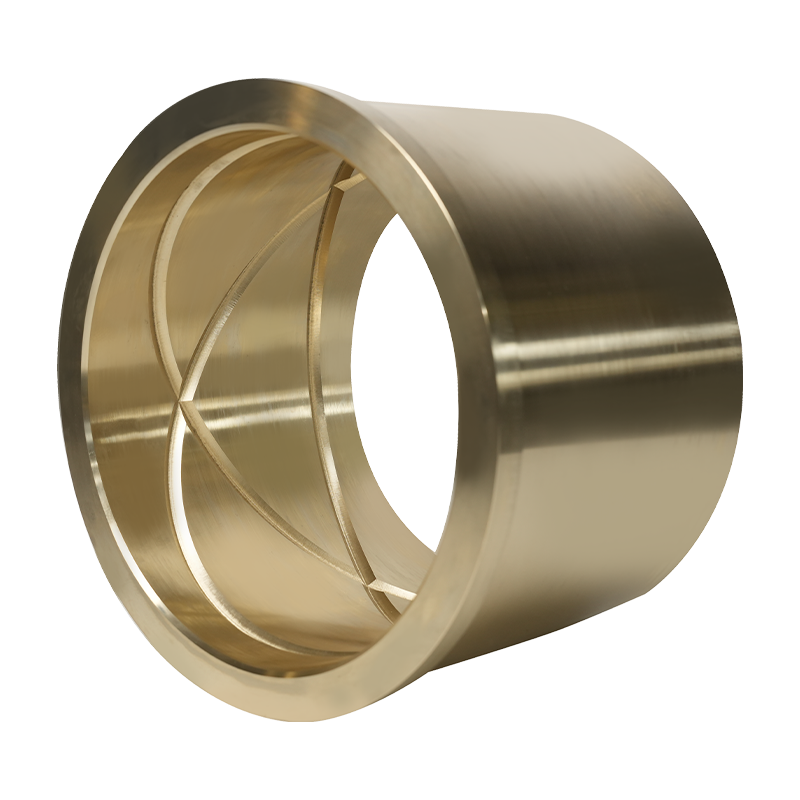
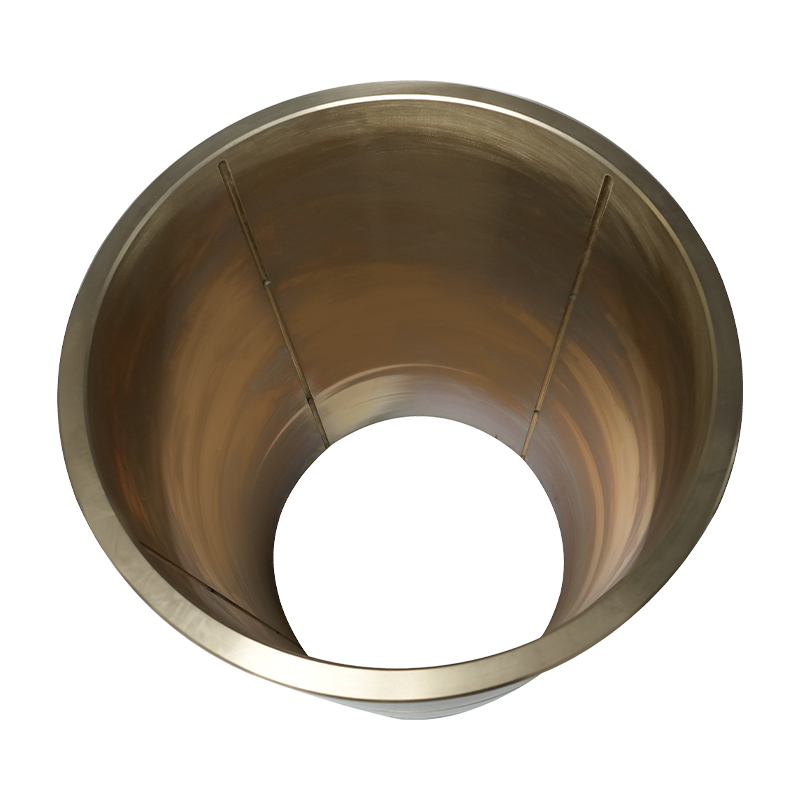
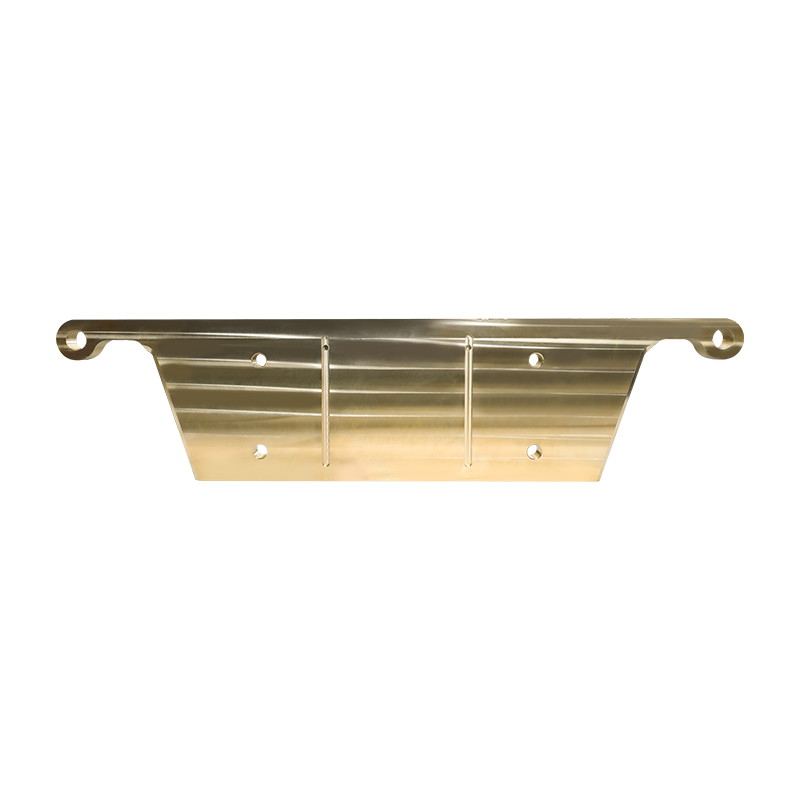
খনির সরঞ্জামের জন্য টিনের ব্রোঞ্জ বুশিং বেস উপাদান হিসাবে উচ্চ-বিশুদ্ধতা তামা ব্যবহার ক...
তামার প্লেট কম ফলন শক্তি এবং উচ্চ নমনীয়তার কারণে শীট মেটাল বাঁকানোতে পরিষ্কারভাবে বাঁকানো সহজতম ধাতুগুলির মধ্যে একটি, তবে বাঁক গুণমান এখনও প্লেটের বেধ, মেজাজ (নরম-অ্যানিলড বনাম হার্ড-রোল্ড) এবং বাঁক ব্যাসার্ধের উপর অনেক বেশি নির্ভর করে। নরম-অ্যানিলেড কপার প্লেট সাধারণত ব্যাসার্ধে বাঁকানো যেতে পারে যতটা শক্ত 1 গুণ উপাদান পুরুত্ব ক্র্যাকিং ছাড়া, যখন হার্ড-ঘূর্ণিত তামা প্লেট সাধারণত একটি ব্যাসার্ধ প্রয়োজন পুরুত্বের 2 থেকে 3 গুণ পৃষ্ঠের ফাটল এড়াতে। বাঁকানোর আগে এই সীমাগুলি বোঝা - একটি অংশ ব্যর্থ হওয়ার পরিবর্তে - একটি পরিষ্কার ফ্যাব্রিকেশন রান এবং স্ক্র্যাপ করা কপার প্লেটের একটি ব্যাচের মধ্যে পার্থক্য।
শীট মেটাল বাঁক একটি ডাই এর উপর একটি সমতল প্লেটকে জোর করে কাজ করে যতক্ষণ না এটি একটি স্থায়ী কোণ নেয়, এবং বাঁকের বাইরের পৃষ্ঠের ধাতুটি প্রসারিত হয় যখন ভিতরের পৃষ্ঠটি সংকুচিত হয়। কপার প্লেট অন্য অনেক ধাতুর তুলনায় এই প্রসারিতকে অস্বাভাবিকভাবে পরিচালনা করে কারণ এর মুখ-কেন্দ্রিক কিউবিক স্ফটিক কাঠামো, যা পরমাণুগুলিকে ফ্র্যাকচারের পরিবর্তে চাপের মধ্যে একে অপরকে অতিক্রম করতে দেয়। এই কারণেই তামার প্লেট বাঁক লাইন বরাবর ক্র্যাক না করে অনুরূপ বেধের ইস্পাত প্লেটের চেয়ে শক্ত বাঁক রেডিআই শোষণ করতে পারে।
ট্রেডঅফ হল যে তামার কাজ-কঠিন হয় এটি বাঁকানোর সাথে সাথে। প্রতিবার ধাতুটি বিকৃত হলে, বাঁক রেখা বরাবর শস্যের কাঠামো ঘন এবং কম নমনীয় হয়ে ওঠে, যে কারণে একটি তামার প্লেট যা প্রথম পাসে সহজে বাঁকানো হয় সেটি শক্ত হয়ে যেতে পারে এবং একই বাঁক রেখা একাধিকবার পুনরায় কাজ করা হলে বা পিছনে বাঁকানো হলে ফাটতে পারে।
অ্যানিলিং কপার প্লেটকে উত্তপ্ত করে এবং তারপর ধীরে ধীরে ঠান্ডা করে, যা শস্যের গঠনকে পুনরায় সেট করে এবং ঘূর্ণায়মান থেকে তৈরি হওয়া অভ্যন্তরীণ চাপকে সরিয়ে দেয়। এটি তামার প্লেটের সবচেয়ে নমনীয় ফর্ম তৈরি করে, যা আঁটসাঁট ব্যাসার্ধ এবং ন্যূনতম ফাটল ঝুঁকি সহ জটিল আকারে সক্ষম।
অ্যানিলিং ছাড়াই তামা ঘূর্ণায়মান শস্যের কাঠামোকে সংকুচিত এবং স্ট্রেন করে ফেলে, যা শক্তি বৃদ্ধি করে এবং প্রতিরোধ ক্ষমতা বাড়ায় কিন্তু প্লেটটি বাইরের পৃষ্ঠটি বিভক্ত হওয়ার আগে কতদূর বাঁকতে পারে তা হ্রাস করে। হার্ড-রোল্ড কপার প্লেটের সাথে কাজ করা ফ্যাব্রিকেটরদের সাধারণত দৃশ্যমান ফাটল রোধ করার জন্য একটি বৃহত্তর বাঁক ব্যাসার্ধ এবং ধীর চাপের গতির জন্য পরিকল্পনা করতে হবে।
একটি ব্যর্থ বাঁকের সবচেয়ে সাধারণ কারণ হল একটি ব্যাসার্ধ বেছে নেওয়া যা প্লেটের পুরুত্ব এবং মেজাজের জন্য খুব টাইট। নীচের সারণীটি তামার প্লেটের জন্য সাধারণত উল্লেখ করা ন্যূনতম বাঁক ব্যাসার্ধের রূপরেখা দেয়।
| প্লেটের বেধ | নরম-অ্যানিলড ন্যূনতম ব্যাসার্ধ | হার্ড-ঘূর্ণিত সর্বনিম্ন ব্যাসার্ধ |
|---|---|---|
| 0.5 মিমি | 0.5 মিমি (1t) | 1.0-1.5 মিমি (2-3t) |
| 1.0 মিমি | 1.0 মিমি (1t) | 2.0–3.0 মিমি (2-3t) |
| 2.0 মিমি | 2.0-2.5 মিমি (1-1.25t) | 4.0–6.0 মিমি (2–3t) |
| 3.0 মিমি | 3.0–4.0 মিমি (1–1.3t) | 6.0-9.0 মিমি (2-3t) |
এই পরিসংখ্যানগুলি প্রতিটি খাদ গ্রেডের জন্য একটি নির্দিষ্ট নিয়মের পরিবর্তে সাধারণ বানোয়াট নির্দেশিকা, তাই এটি একটি নমুনা অংশে একটি পরীক্ষা বাঁক চালানোর জন্য আদর্শ অনুশীলন। তামার প্লেট একটি আঁট ব্যাসার্ধ একটি সম্পূর্ণ উত্পাদন ব্যাচ প্রতিশ্রুতি আগে.
স্প্রিংব্যাক হল একটি বাঁকানো প্লেটের প্রবণতা যা বাঁকানো শক্তি সরানো হলে তার আসল সমতল আকৃতির দিকে কিছুটা শিথিল হয়ে যায়। কম ফলন শক্তির কারণে কপার প্লেটে সাধারণত ইস্পাত বা অ্যালুমিনিয়ামের তুলনায় কম স্প্রিংব্যাক থাকে, তবে এটি খুব কমই শূন্য হয়।
এটি সাধারণত ঘটে যখন মোড়ের ব্যাসার্ধ প্লেটের পুরুত্ব এবং মেজাজের জন্য খুব আঁটসাঁট হয়, অথবা যখন ঘূর্ণিত কপার প্লেটের দানার দিকটি এটি জুড়ে না হয়ে বাঁক রেখার সমান্তরালে চলে। শস্যের জুড়ে বাঁকটিকে বরাবর না দিয়ে অভিমুখী করা, অর্থপূর্ণভাবে ফাটলের ঝুঁকি হ্রাস করে।
যেহেতু তামার প্লেট তুলনামূলকভাবে নরম, তাই একটি অপরিশোধিত বা জীর্ণ ডাই বাইরের বাঁক পৃষ্ঠে দৃশ্যমান চিহ্ন রেখে যেতে পারে। একটি পরিষ্কার, সঠিকভাবে সমাপ্ত ডাই ব্যবহার করা এবং একটি হালকা গঠনকারী লুব্রিকেন্ট প্রয়োগ করা পৃষ্ঠের ক্ষতি হ্রাস করে, যা আলংকারিক বা স্থাপত্য কপার প্লেট অ্যাপ্লিকেশনের জন্য সবচেয়ে গুরুত্বপূর্ণ।
লম্বা কপার প্লেটের অংশগুলিতে, প্রেস ব্রেক বরাবর অসম চাপের কারণে অংশের এক প্রান্ত থেকে অন্য প্রান্তে বাঁক কোণ পরিবর্তিত হতে পারে। এমনকি টুলিং চাপ এবং একটি অনমনীয় ব্যাকস্টপ সেটআপ বাঁকের পুরো দৈর্ঘ্য জুড়ে কোণটিকে সামঞ্জস্যপূর্ণ রাখে।
বাঁকানো কপার প্লেটটি বৈদ্যুতিক, স্থাপত্য এবং শিল্প অ্যাপ্লিকেশনগুলিতে সুনির্দিষ্টভাবে প্রদর্শিত হয় কারণ শীট মেটাল বাঁকানোর ফলে ফ্যাব্রিকেটরদের প্রতিটি জয়েন্ট কাটা বা ঢালাই ছাড়াই একটি ফ্ল্যাট প্লেটকে বাসবার, এনক্লোজার প্যানেল, ছাদের ফ্ল্যাশিং এবং কাঠামোগত বন্ধনীতে পরিণত করতে দেয়। কপারের উচ্চ বৈদ্যুতিক এবং তাপ পরিবাহিতা মানে বাঁকানো কপার প্লেটের উপাদানগুলি প্রায়শই বাসবার সিস্টেম এবং তাপ-স্থানান্তর অংশগুলিতে ব্যবহৃত হয়, যেখানে একটি দুর্বলভাবে কার্যকর করা বাঁক যা পৃষ্ঠকে ফাটল দেয় এমন একটি দুর্বল বিন্দু তৈরি করতে পারে যা যান্ত্রিক শক্তি এবং বর্তমান-বহন ক্ষমতা উভয়কেই প্রভাবিত করে।
একটি সরবরাহকারী যে ধাতুবিদ্যা এবং তামার প্লেটের তৈরি উভয় দিকই বোঝে, উৎপাদন শুরু হওয়ার আগে একটি নির্দিষ্ট প্রয়োগের জন্য সঠিক মেজাজ, পুরুত্ব এবং বাঁক ব্যাসার্ধ সম্পর্কে পরামর্শ দিতে পারে, যা স্ক্র্যাপের হার এবং পুনরায় কাজকে হ্রাস করে। একটি নিবেদিত পর্যালোচনা তামার প্লেট পণ্য লাইন একটি নমন পরিকল্পনা চূড়ান্ত করার আগে উপলব্ধ বেধ, মেজাজ, এবং বিশুদ্ধতা গ্রেড তুলনা করার একটি ব্যবহারিক উপায়।
কপার প্লেট তার নমনীয়তা এবং তুলনামূলকভাবে কম ফলন শক্তির জন্য শীট মেটাল বাঁকানোর জন্য উপযুক্ত, তবে সফল ফলাফল প্রতিটি কাজে একটি একক নিয়ম প্রয়োগ করার পরিবর্তে প্লেটের প্রকৃত পুরুত্ব এবং মেজাজের সাথে মোড়ের ব্যাসার্ধের সাথে মিলের উপর নির্ভর করে। নরম-অ্যানিলড কপার প্লেট ব্যাসার্ধকে একগুণ বেধের মতো শক্তভাবে সহ্য করে, যখন হার্ড-ঘূর্ণিত প্লেট ফাটল এড়াতে সাধারণত দুই থেকে তিনগুণ পুরুত্বের প্রয়োজন হয়। শস্য-সচেতন বাঁক অভিযোজনের সাথে সঠিক ব্যাসার্ধের সংমিশ্রণ, একটি সঠিকভাবে সমাপ্ত ডাই এবং স্প্রিংব্যাককে মোকাবেলা করার জন্য একটি ছোট ওভারবেন্ড ভাতা ধারাবাহিকভাবে পাতলা শীট এবং ভারী কপার প্লেট স্টক উভয় জুড়েই পরিষ্কার, সঠিক বাঁক তৈরি করে৷
একটি পরিবাহক ড্রাইভ মোটর তিন বছর ধরে নিঃশব্দে চলে, তারপর কম গতিতে গর্জন শুরু করে এবং উচ্চ গতিতে গুঞ্জন শুরু করে। রক্ষণাবেক্ষণের কর্মীরা শেষ ঘণ্টাটি টেনে নেয়, এবং ভিতরে একটি ব্রোঞ্জ সিলিন্ডারে ব...
View Moreএকটি কোয়ারি রক্ষণাবেক্ষণ দল একটি 60 মিমি বোরের ব্রোঞ্জ ফ্ল্যাঞ্জ বিয়ারিং কনভেয়ার হেড পুলিতে চাপ দেয়, হাউজিং বোল্টগুলিকে শক্ত করে এবং এক মাসের মধ্যে ফ্ল্যাঞ্জ ফাটল দেখতে পায়। ব্রোঞ্জ দুর্বল ...
View Moreএকটি খনির প্ল্যান্টে একটি 5 মেগাওয়াট বল মিলের ছবি দিন। শ্যাফ্টটি 300 মিমি ব্যাসের বেশি, কয়েকশ RPM এ ঘুরছে, ভারী রেডিয়াল লোড বহন করছে। যে উপাদানটি এটিকে মাসের পর মাস চলমান রাখে তা প্রায়শই একট...
View Moreব্রোঞ্জের কখনও একটি গলনাঙ্ক ছিল না। অনুশীলনে, বেশিরভাগ ব্রোঞ্জের খাদ প্রায় 850°C (1,562°F) এবং 1,050°C (1,922°F) এর মধ্যে গলে যায় এবং একটি সাধারণ টিনের ব্রোঞ্জ 12% টিনের সাথে 900°C (1,652°F) এ...
View More